


इस लेख में लिथियम बैटरी की प्रदर्शन स्थिरता पर कोटिंग के प्रभाव पर चर्चा की गई है।
कोटिंग प्रक्रिया को तीन भागों में विभाजित किया गया है: स्लरी फीडिंग सिस्टम, कोटिंग सिस्टम और पोल पीस सुखाने की प्रणाली। तीन-इन-वन सिस्टम के लिए प्रत्येक सिस्टम को पोल पीस की स्थिरता सुनिश्चित करने के लिए स्थिरता बनाए रखने की आवश्यकता होती है।
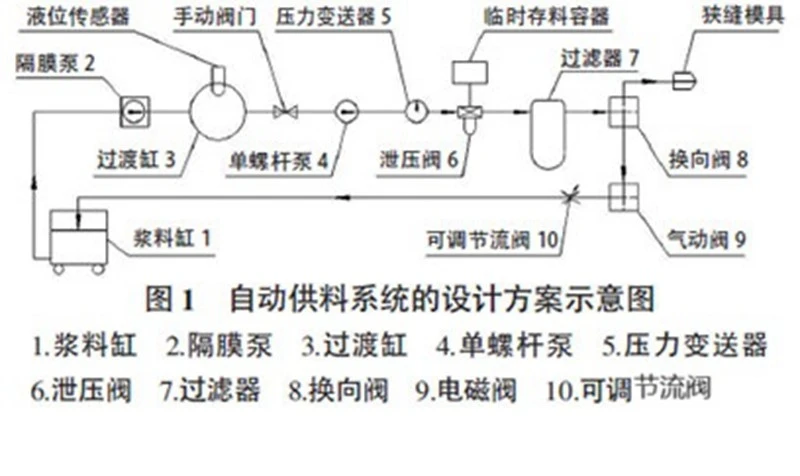
स्लरी फीडिंग सिस्टम में घोल को हिलाने के बाद उसे स्टोरेज टैंक में ट्रांसफर करना, डायाफ्राम पंप के जरिए ट्रांजिशन सिलेंडर में ट्रांसफर करना और फिर स्क्रू पंप का इस्तेमाल करके स्लरी को फिल्टर डिवाइस और आयरन रिमूवल डिवाइस के जरिए कोटिंग के लिए कोटिंग उपकरण में स्थिर रूप से आउटपुट करना होता है। स्लरी ऑटोमैटिक फीडिंग सिस्टम में कई बिंदुओं पर ध्यान देने की जरूरत होती है: स्टोरेज टैंक में स्लरी को स्तरीकृत होने से रोकना, ट्रांजिशन सिलेंडर में स्लरी का स्तर, स्क्रू पंप की स्थिरता और फिल्टर टैंक की रुकावट को समय पर साफ करना। नीचे दिया गया आंकड़ा एक निश्चित ऑटोमैटिक फीडिंग सिस्टम का योजनाबद्ध आरेख है
लिथियम बैटरी स्लरी की मुख्य कोटिंग विधियाँ कॉमा स्क्रैपर प्रकार, स्थानांतरण प्रकार और स्लिट एक्सट्रूज़न प्रकार की कोटिंग हैं। तीनों कोटिंग विधियों की अपनी-अपनी विशेषताएँ हैं। स्क्रैपर प्रकार का उपयोग मुख्य रूप से प्रयोगशाला स्थितियों में किया जाता है, स्थानांतरण कोटिंग का उपयोग मुख्य रूप से 3C बैटरी के उत्पादन में किया जाता है, और स्लिट एक्सट्रूज़न कोटिंग का उपयोग मुख्य रूप से पावर बैटरी में किया जाता है। पोल पीस की स्थिरता को दर्शाने वाले पैरामीटर मुख्य रूप से पोल पीस की सतह का घनत्व, मोटाई और आसंजन हैं। कोटिंग सिस्टम में, पोल पीस की स्थिरता को प्रभावित करने वाले कारकों में मुख्य रूप से कोटिंग हेड की विनिर्माण सटीकता, स्क्रू पंप संवहन स्लरी की स्थिरता, संपीड़ित गैस की स्थिरता, गति स्थिरता और गतिशील तनाव का नियंत्रण शामिल हैं।
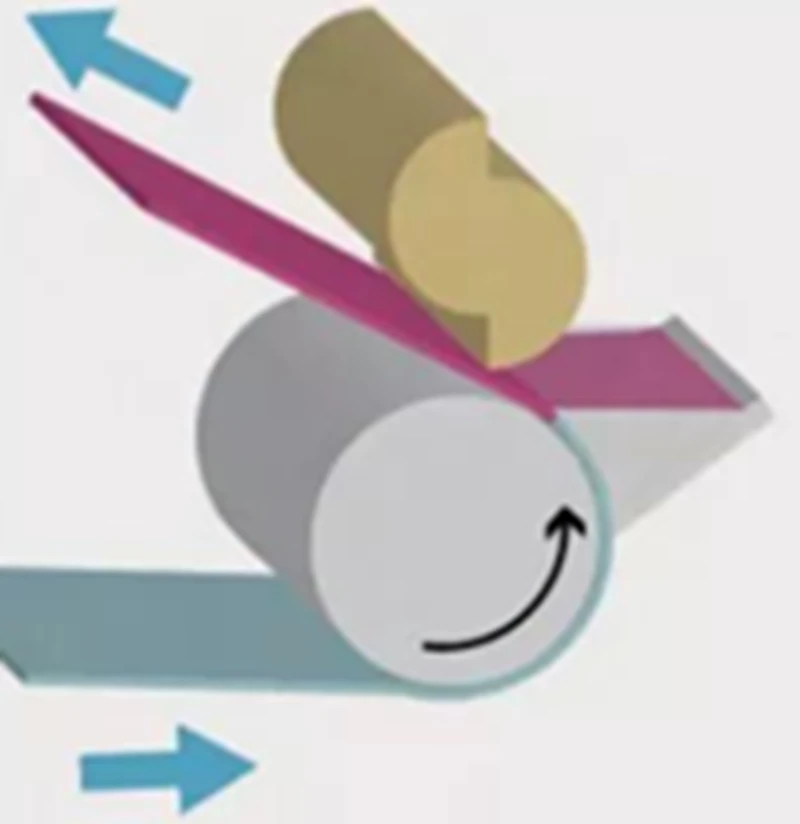
स्क्रैपर प्रकार
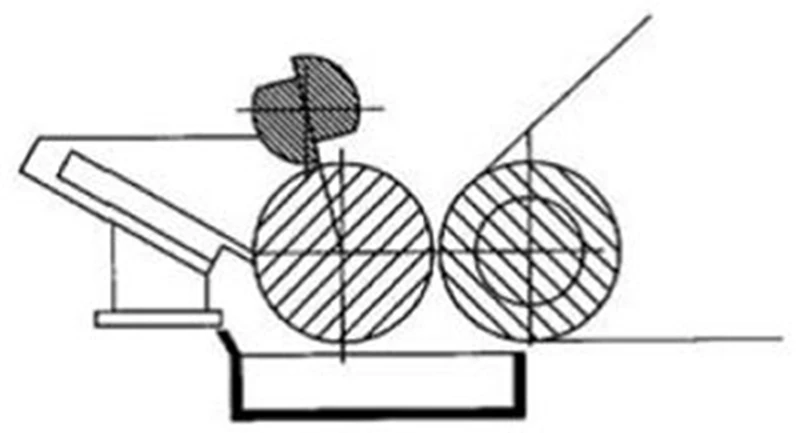
स्थानांतरण प्रकार
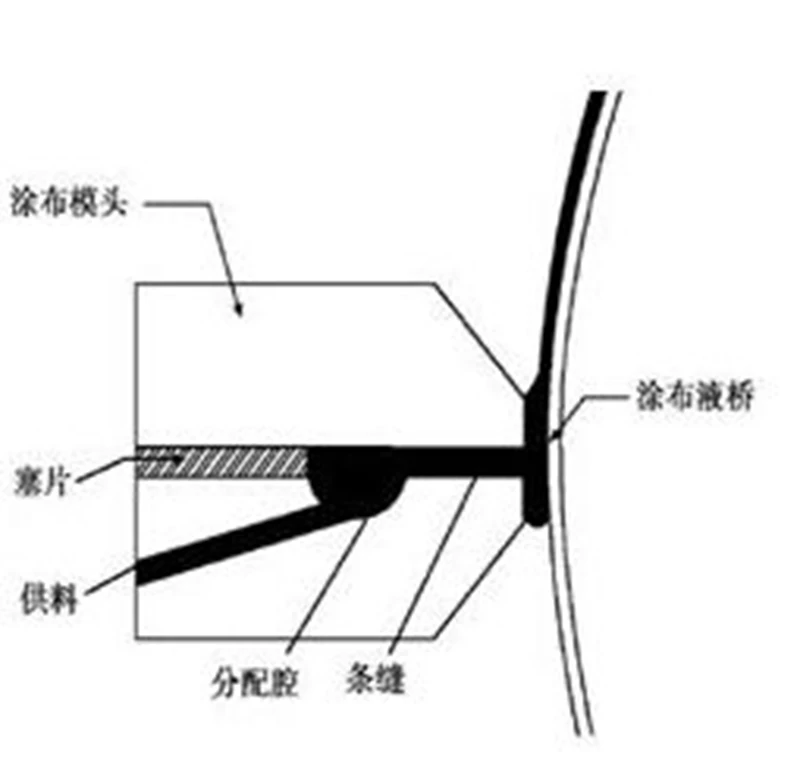
स्लिट एक्सट्रूज़न प्रकार
पोल पीस सुखाने की प्रणाली मुख्य रूप से विभिन्न तापमान वितरण के साथ कई ओवन से बनी होती है, जिसका उद्देश्य पोल पीस को सुखाना होता है। सुखाने की प्रणाली में सुखाने के तापमान सेटिंग पर ध्यान देना आवश्यक है। यदि कोटिंग प्रक्रिया के दौरान तापमान बहुत अधिक है, तो पोल पीस में दरार पड़ने की संभावना है। यदि तापमान कम है, तो पोल पीस पूरी तरह से सूख नहीं सकता है, जिससे बैटरी का स्थानीय ध्रुवीकरण असंगत हो जाएगा। इसके अलावा, चिपकने वाले पदार्थ के तैरने की समस्या को रोकने के लिए भी ध्यान दिया जाना चाहिए।
कोटिंग प्रक्रिया में अक्सर मोटे सिर और पतली पूंछ, दोनों तरफ मोटे किनारे, डॉट के आकार के काले धब्बे, खुरदरी सतह और उजागर पन्नी जैसे दोष होते हैं। कोटिंग वाल्व या आंतरायिक वाल्व के स्विचिंग समय द्वारा सिर और पूंछ की मोटाई को समायोजित किया जा सकता है। घोल के गुणों, कोटिंग गैप समायोजन, घोल प्रवाह दर आदि के संबंध में मोटे किनारे की समस्या में सुधार किया जा सकता है। असमान धारियों वाली खुरदरी सतह को पन्नी को स्थिर करके, गति को कम करके और पवन चाकू के कोण को समायोजित करके सुधारा जा सकता है।
यह लेख संक्षेप में कुछ कारकों का वर्णन करता है जो कोटिंग प्रक्रिया में इलेक्ट्रोड की स्थिरता को प्रभावित करते हैं। समाधान विस्तृत नहीं हैं। मेरा मानना है कि कोटिंग प्रक्रिया में आने वाली समस्याओं को समझने और इसके सिद्धांतों को समझने के बाद, आप कोटिंग की समस्या को हल करने के लिए सही समाधान पा सकते हैं। चर्चा के लिए एक संदेश छोड़ने के लिए आपका स्वागत है।
ACEY की कोटिंग मशीनें प्रमुख लिथियम बैटरी कारखानों में व्यापक रूप से उपयोग की जाती हैं। आप हमारी कोटिंग मशीनों से परामर्श करने के लिए स्वागत है।


