


1. पैठ की खराब गहराई
मुख्य मुद्दा: अपर्याप्त गठन की गहराई या संरचनात्मक दोष दरारें, झुर्रियाँ, आदि के परिणामस्वरूप .
1.1 मोल्ड मापदंडों का प्रभाव
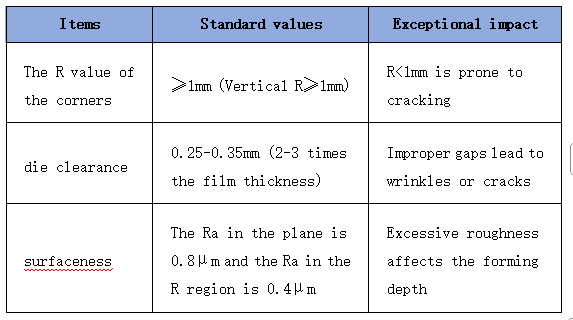
1.2 गठन की स्थिति नियंत्रण
- नियंत्रित सतह का दबाव: 0.3 - 0.5 mPa . अपर्याप्त दबाव → झुर्रियाँ; अत्यधिक दबाव → दरारें
- दबाने की गति: 5 मिमी/सेकंड से कम या बराबर . तेजी से गति तनाव एकाग्रता का कारण बन सकती है और क्रैकिंग का नेतृत्व कर सकती है
- रखरखाव का समय: 2 सेकंड से अधिक या उसके बराबर या इसके बराबर समय अपर्याप्त समय रिबाउंड दर को प्रभावित करता है और अपर्याप्त गहराई में परिणाम
1.3 प्रतिकूल काउंटरमेशर्स

नोट: मोल्ड्स के बीच का अंतर आमतौर पर 0.25 मिमी (एल्यूमीनियम पन्नी की मोटाई से दोगुना) पर सेट होता है, और आर कोण को पंच की गहराई के अनुसार समायोजित किया जाता है:
जब 4 मिमी से कम या बराबर गहराई, आर कोण=1.5 मिमी; जब गहराई> 5 मिमी, आर कोण 2 मिमी . से अधिक या बराबर
छोटे आकार की बैटरी के लिए, उपस्थिति और शक्ति के बीच एक संतुलन को प्राप्त करने की आवश्यकता है . r कोण को उचित रूप से कम किया जा सकता है .

2. शीर्ष सील दोष
2.1 कारण और समाधान
- घटते मुद्दे: मरने की असंगत गहराई और बैटरी सेल की मोटाई → मरने की गहराई को समायोजित करें
- रिबाउंड विरूपण: मोटी बैटरी को सील करने से पहले अत्यधिक स्थैतिक समय → प्रक्रिया अंतराल को छोटा करें
- स्थिरता सटीकता: स्थिरता आधार और सीलिंग हेड के बीच सपाटता में विचलन → नियमित अंशांकन
- उपकरण की सफाई: सीलिंग हेड पर अवशिष्ट पीपी गोंद → हर शिफ्ट को साफ करें
- परिचालन विनिर्देशों: खींचने से बचने के लिए इशारों को उठाकर मानते हैं
2.2 रिसाव के कारण

3. बैटरी कोने की क्षति
सामान्य स्थान: दूसरी सील का मुड़ा हुआ किनारा (सकारात्मक/नकारात्मक इलेक्ट्रोड टैब साइड पर)
कारण विश्लेषण
एयर बैग के बार-बार झुकने से थकान और एल्यूमीनियम-प्लास्टिक फिल्म को नुकसान होता है . दूसरी सील के लिए इंजेक्शन का समय बहुत लंबा है, और झुकने की आवृत्ति अत्यधिक . समाधान है
एल्यूमीनियम-प्लास्टिक फिल्म के मैनुअल झुकने को कम करने के लिए एयर बैग . को सीधे हड़पना निषिद्ध है, पूर्व-सीलिंग प्रक्रिया को बिना किसी पिन्होल्स . के बराबर या बराबर के साथ 180 डिग्री झुकने वाले परीक्षण से गुजरना होगा। 0.1-0.2 mpa .
4. दो सीलिंग दोष
4.1 रिसाव / खराब टांका लगाने के कारण
सीलिंग हेड में उच्च तापमान में उतार-चढ़ाव → तापमान नियंत्रण प्रणाली का अंशांकन → भरने के बाद, दो मुहरों के बीच का अंतराल है> 24 घंटे → नियंत्रण प्रक्रिया के दौरान सीलिंग हेड की सपाटता में विचलन> 0 . 1 मिमी → ग्राइंडिंग और अवशिष्ट इलेक्ट्रोलाइट → पूर्व-सीलिंग कोण की मरम्मत + की मरम्मत।
4.2 गहन विश्लेषण
कोर मुद्दा: इलेक्ट्रोलाइट सीपीपी परत को दूषित करता है, जिसके परिणामस्वरूप हीट सीलिंग स्ट्रेंथ में कमी आती है
जोखिम अंक: हालांकि द्वितीयक हीट सीलिंग इलेक्ट्रोलाइट को वाष्पित कर सकती है, लेकिन अवशिष्ट तरल फिल्म अभी भी बाद के चरण में रिसाव का कारण बन सकती है
4.3 अनुकूलन उपाय
फिलिंग पोर्ट ओपनिंग के व्यास को बढ़ाएं, इलेक्ट्रोलाइट रिसाव को कम करें → भरने वाली सुई बैटरी सेल के करीब है, स्प्रे किए गए इलेक्ट्रोड के उम्र बढ़ने के चरण को कम करना (इच्छुक कोण 15-30 डिग्री) → इलेक्ट्रोलाइट अवशोषण को बढ़ावा दें → वैक्यू पंपिंग के दौरान एक स्लेंटेड स्थिति का उपयोग करें
5. एज वोल्टेज असामान्यता
5.1 परिभाषा:
एल्यूमीनियम-प्लास्टिक फिल्म की एल्यूमीनियम परत और सकारात्मक/नकारात्मक इलेक्ट्रोड के बीच संभावित अंतर, पैकेज के इन्सुलेशन प्रदर्शन को दर्शाता है .
5.2 मानक
उद्योग की सीमा: 1V से कम या बराबर (कुछ उद्यमों जैसे कि गुआंग्यू जैसे, यह 0 . 5V) माप विधि से कम या बराबर है: टैब से कनेक्ट करने के लिए मल्टीमीटर की लाल जांच का उपयोग करें, और अधिकतम मूल्य प्राप्त करने के लिए एल्यूमीनियम परत पर काली जांच को स्लाइड करें।
5.3 कारण और काउंटरमेशर्स
पैकेजिंग दोष: अपर्याप्त शीर्ष सीलिंग / डबल सीलिंग हीट सीलिंग → पीपी अवशिष्ट दर को नियंत्रित करें 70-90% पर
एल्यूमीनियम परत क्षति: अपर्याप्त सीलिंग एज भत्ता → भत्ता की चौड़ाई 3 मिमी से अधिक या बराबर होनी चाहिए
6. आंतरिक संक्षारण दोष (ब्लैक स्पॉट दोष)
6.1 कारण
अंत प्लेटों के तिरछा एल्यूमीनियम परत को नकारात्मक प्लेट अंत के संपर्क में आने का कारण बनता है, जिसके परिणामस्वरूप बैटरी सेल की अपर्याप्त सील, पीपी परत के बाहर एल्यूमीनियम परत अंत प्लेट का अपर्याप्त एक्सपोज़र, और धातु के अंत प्लेट के बीच शॉर्ट सर्किट और एल्यूमीनियम परत .}
6.2 नियंत्रण अंक
हार्ड सीलिंग प्रक्रिया सख्ती से अंत प्लेटों की स्थिति को कैलिब्रेट करती है (0 . 3 मिमी से कम या उसके बराबर या 2 मिमी के बराबर सीलिंग एज रिजर्व के साथ, 20μM से अधिक या उससे अधिक के बराबर पीपी परत की मोटाई, और 1.5 मिमी के बराबर धातु के चिपकने वाली कवरेज।
7. नायलॉन लेयर स्ट्रैटिफिकेशन
7.1 घटना
बनाने के बाद, बुलबुले कोनों या मुड़े हुए किनारों पर दिखाई देते हैं, जो विशेष रूप से हीट सीलिंग के बाद ध्यान देने योग्य हैं .
यह गैर-एल्यूमीनियम प्लास्टिक फिल्म के साथ एक समस्या नहीं है (यह केवल स्थानीय रूप से होता है) .
7.2 कारण
मोल्डिंग प्रक्रिया के दौरान, नायलॉन की परत को गर्मी सीलिंग के बाद . पर अधिक फैलाया गया था, संकुचन बल एल्यूमीनियम परत के साथ संबंध बल को पार कर गया था
7.3 प्रतिवाद

8. रिसाव असामान्यताओं का व्यापक विश्लेषण
8.1 ऑल-स्टेज रिस्क पॉइंट्स
- गठन चरण: चार कोनों पर अपर्याप्त आर कोण टूटने की ओर जाता है
- असेंबली स्टेज: सेल का आंतरिक बल (T1) हीट सीलिंग आसंजन बल (T2) से अधिक है
- हीट सीलिंग स्टेज: मोल्ड की एल्यूमीनियम लेयर को नुकसान और अपर्याप्त आरक्षित स्थान का कारण डिलैमिनेशन, और तापमान/दबाव/समय मानकों के साथ गैर-अनुपालन
- भरना चरण: सील में अवशिष्ट इलेक्ट्रोलाइट → सीपीपी परत की गर्मी सील की ताकत में कमी
- दीर्घकालिक भंडारण: इलेक्ट्रोलाइट टैब को कॉरोड करता है (अल परत की सतह पास होने की आवश्यकता होती है)
- पोस्ट-प्रोसेसिंग: अत्यधिक फोल्डिंग एज हीट सीलिंग एरिया को नुकसान पहुंचाता है .
8.2 प्रमुख नियंत्रण:
हीट सीलिंग क्वालिटी इंस्पेक्शन: 3 एन/15 मिमी से अधिक या बराबर पील की ताकत
एल्यूमीनियम प्लास्टिक फिल्म CPP मोटाई से अधिक या 30μm के बराबर, टैब चिपकने वाला टेप के अंतराल के लिए मुआवजा
सारांश:
सॉफ्ट-पैक बैटरी की उत्पादन प्रक्रिया जटिल है . प्रत्येक चरण में मापदंडों का मिलान और विस्तृत नियंत्रण उच्च उपज . को यह सुनिश्चित करने के लिए कोर है कि आर-कोण और मोल्ड के अंतर को खराब करने के साथ मोल्ड के अंतराल को पूरा करने के लिए, टॉप सीलिंग और डबल सीलिंग के लिए दबाव और निवारक संरचना, ।
प्रक्रिया की समस्याओं को हल करने की कुंजी में निहित है:
- पूर्ण-प्रक्रिया जोखिम भविष्यवाणी: प्रत्येक प्रक्रिया के लिए मोल्डिंग से पैकेजिंग तक प्रत्येक प्रक्रिया के लिए त्रुटि रोकथाम बिंदु, जैसे कि पूर्व-सीलिंग प्रक्रिया में इलेक्ट्रोलाइट संदूषण को कम करना और इच्छुक प्लेसमेंट और स्थिर खड़े होने के माध्यम से घुसपैठ को बढ़ावा देना;
- डायनेमिक पैरामीटर मिलान: "एक-आकार-फिट-ऑल" से बचने के लिए बैटरी के आकार और सामग्री प्रणाली के अनुसार आर-कोण, गहरा और गर्मी सीलिंग की स्थिति को समायोजित करें;
- उपकरण और संचालन का दोहरी मानकीकरण: नियमित रूप से स्थिरता सटीकता को कैलिब्रेट करें, सीलिंग हेड को साफ करें, और मानव क्षति को कम करने के लिए बैटरी कोशिकाओं को हटाने और रखने के लिए कर्मचारियों के हाथ के इशारों के प्रशिक्षण को मजबूत करें;
- सामग्री प्रदर्शन सत्यापन: एल्यूमीनियम-प्लास्टिक फिल्मों का चयन करें जो स्रोत . से परिसीमन और रिसाव के जोखिमों को कम करने के लिए झुकने और छील शक्ति परीक्षण पास कर चुके हैं
प्रक्रिया बंद-लूप नियंत्रण और निरंतर पुनरावृत्ति के माध्यम से, पाउच बैटरी की स्थिरता और विश्वसनीयता को प्रभावी ढंग से बढ़ाया जा सकता है, उच्च ऊर्जा घनत्व और लंबे-चक्र उत्पादों के बड़े पैमाने पर उत्पादन के लिए नींव बिछाते हुए .}
ऐस इंटेलिजेंट काव्यापार में बेलनाकार,पाउच सेल असेंबली, बैटरी सेल और पैक परीक्षण प्रणाली, प्रिज्मीय, पाउच बैटरी पैक अर्ध-ऑटोमैटिक और पूर्ण स्वचालित विधानसभा मशीनें, आदि . यदि आपको कोई आवश्यकता है, तो कृपया किसी भी समय हमसे संपर्क करने के लिए स्वतंत्र महसूस करें .}


